


 公司首页
 供应商机
 关于我们
 公司动态
 荣誉认证
 招聘中心
 客户案例
 产品知识
 联系方式

湖北宝钢镀铝锌彩钢卷规格
浏览次数:次
- 产品规格:
- 发货地:上海市宝山区
关键词
湖北宝钢镀铝锌彩钢卷规格
详细说明
计重方式过磅
配送服务可配送到厂
产品名称宝钢彩涂钢卷
表面处理热镀锌
是否耐指纹是
油漆种类可定制
形态固态
运输方式汽运
加工定制是
是否定制是
执行标准国标
包装样式立式、卧式
宝钢彩涂卷是目前国内很多重点工程的材料,广大设计院和都积极推荐和选用宝钢彩涂板。但是市场上出现了仿冒的宝钢衫涂板,鱼龙混杂,真假难辨,给用户的辨别和使用带来困惑,如何辨别真伪,是宝钢和用户共同关心和迫切需要解决的问题。从2012年8月份开始,宝钢彩涂板首先在质保书上使用二维码,用户可通过手机等方式对二维码信息进行查询,从而了解产品真伪;同时,宝钢生产的彩涂板肯面都有的喷码打印,通过喷码标识也可辨别真伪;再者,用户还可上网查询、验证电子质保书,与纸质保书进行校对。通过以上三种主要方式,基本可以辨别产品真伪。
一、包装
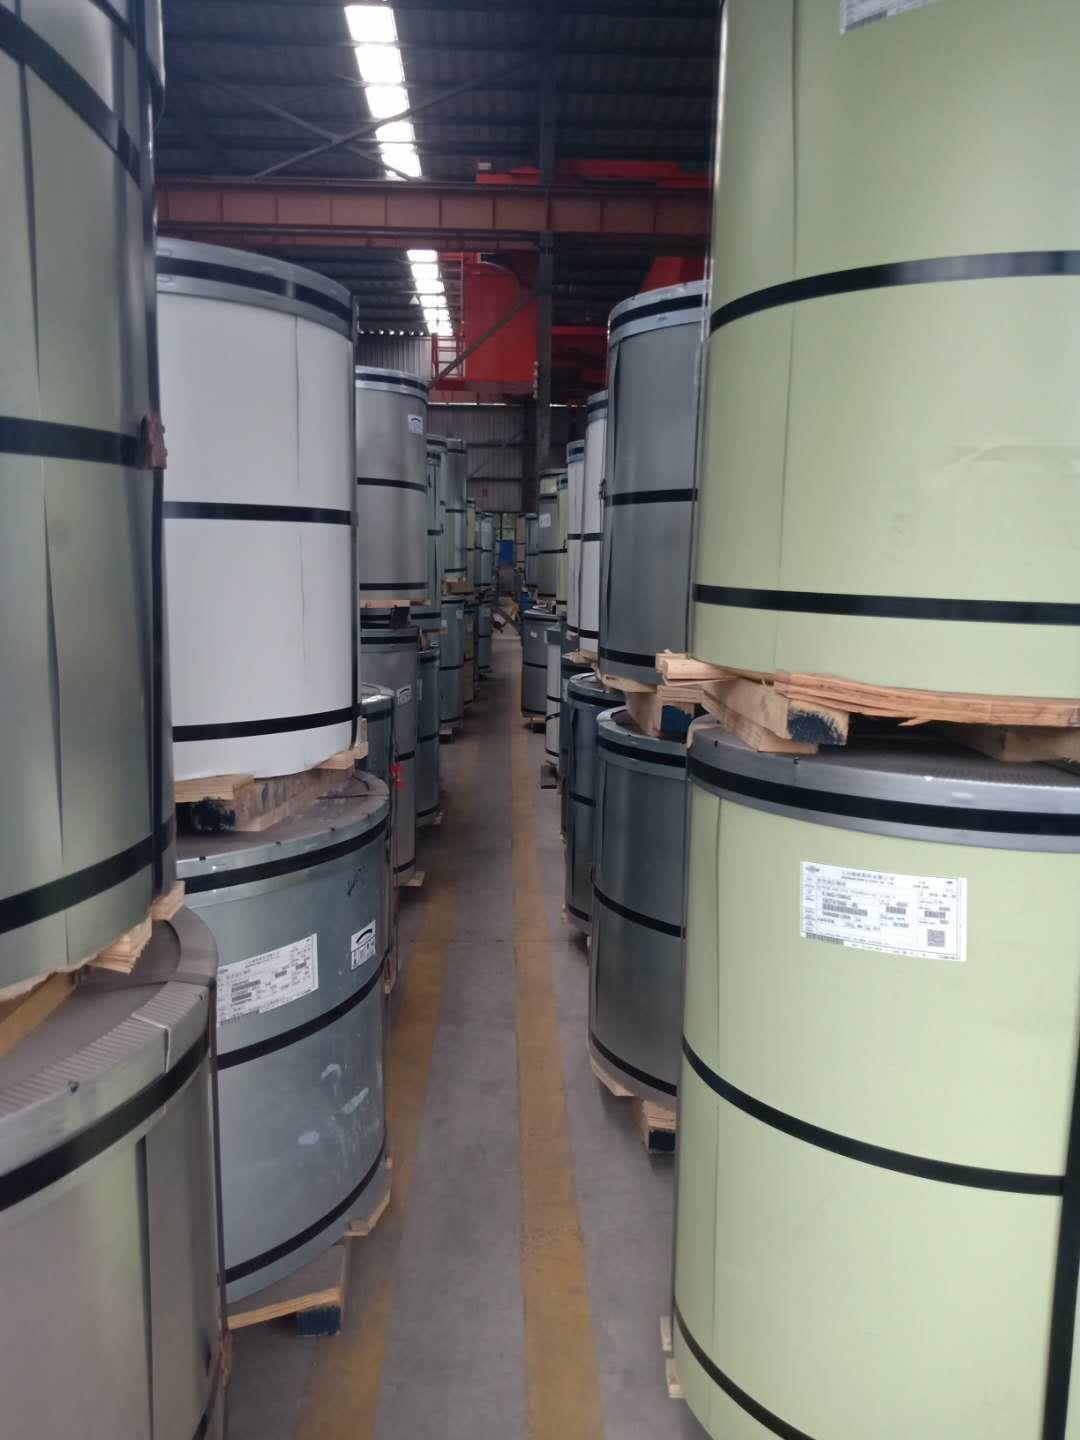
宝钢彩涂包装在订货时无要求的情况下,一律采取立式包装, [注:彩涂板卷为立式铁反精包装,即钢卷内径直桶朝上,每颗钢卷附加一个木托盘(木架)】
二、喷码
宝钢生产的每卷彩涂钢卷有面均有自动项码。若自动喷码出现异第,则采用手工喷码。 自动质码英文+数字)Boteel,卷、颜色代码后三位、涂料品种、钢种。例如:BAOSTEEL 3783674 804 PE TDC51D+AZ.
手工喷码:
手工喷码在无自动喷码的情况下,宝钢会手工在每卷钢卷的带头带尾喷码:自动喷码内容+三位大写英文字母(如ABC. CBD等).
三、标签标识
钢卷外包装上贴有标签(外标签) ,标签上标有生产地、合同(资源)、捆包等。捆包为钢卷,即全国钢厂仅有一个此编码。使用钢卷时尾部同时也贴有一张水印小标签(内标签) ,同时也标有合同捆包等,标识参数与外包装上标签一致。

涂镀钢铁选用与设计
热轧钢,冷轧钢,铸钢,锻钢,铸铁等钢铁材料大多都能用热镀锌方法进行。高强度结构钢制成的热镀锌产品,但是,能获得优良镀层的钢结构材料的主要化量低于0.03%或在0。15%~0.25%之间。显然,并非所有的普通碳素结构钢和低合金高强度结构钢都符合这一成分范围。在热镀锌的过程中,钢铁材料中的铁与锌发生反应,生成一系列的铁锌合金层、镀层表面覆盖一层纯锌层。正常的热镀锌层中,铁锌合金层约占镀层总厚度的50%~70%。钢中的一些元素能显著影响热镀锌过程中铁锌之间的反应过程,改变镀层的组织结构以及镀层外观,例如,钢中含有一定量的硅,磷元素能导致几乎整个镀层生成铁锌合金层。主要由铁锌合金层构成的镀层,其黏附性要比典型的正常镀层差;缺少纯锌层的镀层会呈现不光滑的灰色外观。铸件的表面状况对热镀锌质量影响很大,表面质量好的铸件通常都能成功地。进行热镀锌。如果铸件表面黏结有砂粒和夹杂物,则很难在常规酸洗液中去除,会大大降低热镀锌品质。用喷丸,喷砂的方法清理铸件表面,不但可以除锈,而且能有效地除去铸件表面的铸造黏砂和夹杂物。铸件喷砂清理后再正常进行酸洗等热镀锌其他工序,由于大多数热镀锌厂没有喷砂除锈设备,喷砂清理通常在铸造厂进行。设计热镀锌铸件时应遵循以下规则:采用较大半径的铸造圆角,尽量避免尖锐的结构和深凹的缝槽,以利于铸件喷砂除锈清理;铸件壁厚要尽量统一,防止铸件在浸锌加热和镀后冷却过程中产生过量变形甚至开裂。热镀锌镀层通常要比电镀,化学镀,机械镀等方法获得的镀层厚,镀层的耐腐蚀寿命也比较长。但过厚的镀层在热应力,剧烈冲击等作用下容易剥落。实践中镀层厚度符合相应标准要求即可,不宜片面追求超厚镀层。
石油化工行业
输油管、油井管、冷凝冷却器、油加热器等。
进排液孔道的设计要求
热镀锌过程中钢结构件提入处理液或者锌液后,液体应能在钢结构件内外不受阻碍地自由流动,否则将会产生严重的质量问题。进排液孔道设计不正确,会导致镀层外观很差和部分区域漏镀,并会使耗锌量增加,造成不必要的浪费。合理设计热镀锌构件的进排液孔道的一些做法如下。1若采用支撑板,所有的支撑板在装配前应该至少切去边长20mm的角,以保证排液顺畅;如果支撑板不能切角,则应该在离连接角尽可能近的位置,设置直径至少为613mm的孔,如图3-9所示。2槽钢或工字钢端部有封板,则应该在尽可能靠近槽钢的增角或工字钢直筋的位置,设置直径至少为413mm的孔,如图3-10所示。3进排液孔的大小取决于构件中可流入锌液的体积和构件的结构细节。钢结构件镀锌时,要以一个稳定的速率进入镀锌槽。如果进排液孔太小,锌液不能及时流入构件空腔,则构件可能受到较大浮力而进入锌液过慢,形成不均匀的镀层,在构件完全沉入镀锌槽之前,构件一些部位上的溶剂已遭破坏,将大大影响镀层质量。进排液孔太小,甚至会导致构件在锌液中漂浮。翻激、浸入过程摆动不定。当一个中空容器或部件从锌锅中取出时,锌液必须能够从其中很顺畅地流出来,使镀件内部的锌液面与镀锌槽中的锌液面基本处于同一个水平面上;否则,高出镀锌槽的锌液面的熔锌则成为额外的质量作用于钢结构件及提升设备上,对于一些薄壁容器可能会导致显著变形,同时也加大了提升设备的负荷,进而可能造成设备故障。进排液孔的位置取决于构件的形状和镀锌时悬挂的角度。封闭的长管筒排气和进排液孔分布在与起吊方向同一直径的相反方向上。
进排液孔设计的基本规则如下。
1进排液孔的直径不应该小于410nn,小自径为425nm0进排液孔不应该位于中空件端头封板和连接件的中心,而应该位于端面封板的边缘和连接件的连接处。()较大的中空容器每立方米的容积需要100mm2的进排液孔面积。@中空部件(圆管形、矩形和方形中空件)需要的进排液孔小截面为中空部件横截面积的25%,进排液孔可以是单个也可以是多个。的设计是让中空部件的端头完全敢开。5由多段中空零件连接而成的中空构件上的外进排液孔,应设在尽可能靠近连接处。建议尽量使用直径与中空零件内径相等的内排气孔,以确保预处理液和锌液能自由流进流出,腔内气体也能及时有效地排出。值得注意的是,如果排液孔不位于工件镀锌时的低点,预处理过程进入的水溶液会残留在工件内的“留液区”,浸锌时则有爆炸的危险;同时,工件从锌1浴中提出时,锌会残留并凝固在“留液区”,不但造成锌的浪费,增加了镀锌的成本和工件重量,而且还可能会妨碍装配。
m.shxbsy168.b2b168.com

 334514047